|
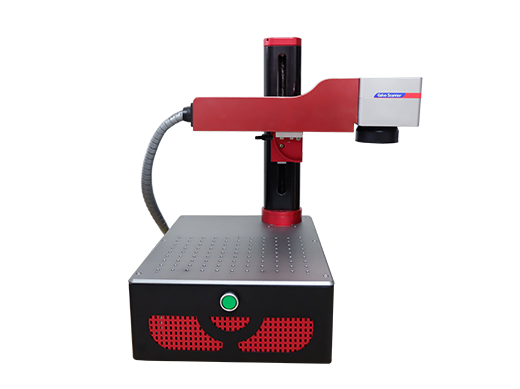
激光打标机切割首饰应该怎么调参数时间:2022-12-06 我们建议使用30W以上的光纤激光打标机来切割珠宝。功率过小会导致切割时间过长,产品受热变形。打标机一般切割黄铜和铝,最大切割厚度为1.5mm。切割不锈钢的厚度约为0.5-0.8mm。 软件参数调整 使用100X100范围的镜头。透镜的射程越小,激光能量越强,越容易切穿金属。下图为南京波长100mm镜头型号:
打开EZCAD2软件,导入DXF格式的文件。首先,修改文件的图层,调整切割图形的大小。打标机切割出的饰品最小直径为0.5mm左右。因此,小于0.5mm的图形应先剔除。 打标速度一般设置在300-600mm/s。激光功率越大,打标速度越快。当激光功率达到80W以上时,切割速度设置为600mm/s。 激光功率设置为95%。此处不要将其设置为100%全功率。长期满功率打标会影响激光器的使用寿命。频率设置一般按照激光测试报告单上的值设置 点击Advanced mark param并选择Wobble。打开Wobble意味着加宽切割间隙,以便快速排出焊渣。圆径是指切割间隙的宽度,间距是指每两个圆之间的距离。间距的取值一般为圆直径的二分之一。 点击连续部分,当产品下方有连续的激光输出时,可以停止加工。 上一篇激光打标机在流水线生产的应用下一篇激光切割机的应用 |