|
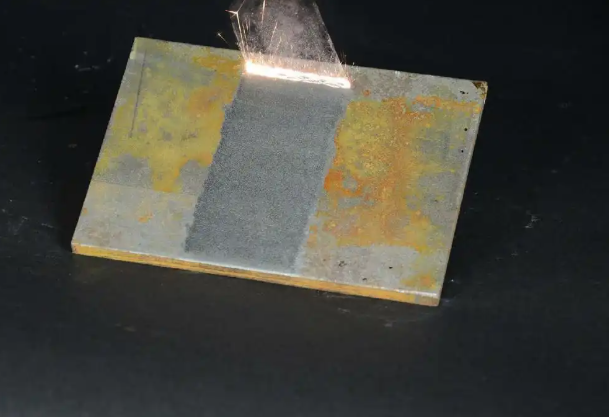
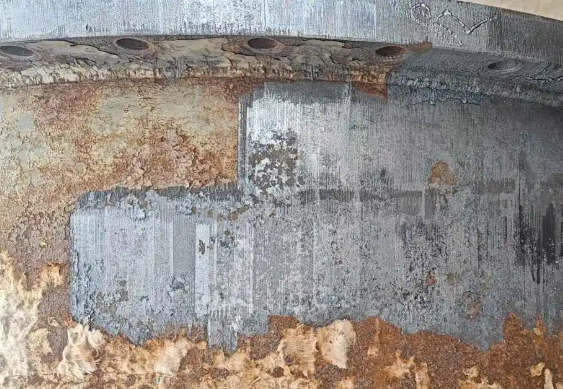
工件除氧化皮怎么选激光清洗机?为什么不推荐连续式很多钣金、热加工、焊接配套加工厂在焊前预处理、铸件、热处理工件表面处理时,都会用到激光去除氧化皮。不少采购朋友看到连续激光清洗机作业速度快、投入成本更友好,就直接下单,等到上机使用才发现效果达不到工艺标准,耽误工期。 在氧化皮清理这个工况上,脉冲激光清洗机是更适配的选择,不建议选用连续式激光清洗机。 氧化皮,和普通锈蚀、油漆不一样 氧化皮是金属在高温环境下发生氧化反应形成的致密薄层,和基材结合紧密。它不像浮锈、厚油漆那样容易受热熔化脱落,对清洗方式的热控制要求很高。 如果清洗过程热量控制不当,很容易产生二次氧化、基材受热变色等问题,直接影响后续焊接、喷涂等工序质量。
两种激光清洗,底层原理完全不一样 连续激光清洗依靠持续输出的激光热效应,持续加热工件表层,让锈蚀、漆层受热熔化、脱落。能量源源不断作用在工件上,热量会持续向基材内部传导,热积累明显。 脉冲激光清洗是短脉冲、高峰值能量,依靠瞬时冲击、微剥离、等离子体震波把氧化层剥离。脉冲作用时间极短,热量来不及传导进基材,属于 “冷剥离” 模式,热影响区域很小。 氧化皮本身是金属高温氧化形成的致密氧化层,结构和普通浮锈、厚油漆有很大区别,附着力强、晶体致密,单纯靠持续加热很难稳定剥离。
为什么连续激光清洗机不适合除氧化皮? 连续激光清洗依靠持续稳定的热输入,把表层附着物熔化、烧蚀去除。热量持续累积,会不断向基材深处传导。 第一,极易产生二次氧化。在清除原有氧化皮的同时,高温会让裸露的新鲜金属再次氧化,工件表面出现发黑、发蓝现象,很难获得干净均匀的金属基底。 第二,存在基材热损伤风险。持续热量会造成基材退火,硬度发生变化;薄板、精密零件还容易出现变形,给后续加工埋下隐患。 第三,清洗效果不稳定。工件表面氧化皮厚薄很难完全一致,连续激光参数调整空间有限:氧化皮薄的地方容易灼伤基材,厚的区域又清理不彻底,成品一致性差。
脉冲激光清洗,更匹配除氧化皮的工艺需求 脉冲激光依靠瞬时高峰值能量,以冲击剥离的方式分离氧化皮与基材,单次作用时间极短,热量来不及大量传导到基材内部,热影响范围很小。 ✅ 不容易出现回火发黑、二次氧化,清洗后金属本色均匀,满足焊前预处理标准 ✅ 热输入低,薄板、不锈钢、铝合金、精密模具工件都可以加工 ✅ 参数调节灵活,焊缝边角、复杂型腔等位置也能精细清理 当然,脉冲机型也有自身特点,功率比连续式低,大面积清洗效率低于连续款,采购成本相对更高,适合优先看重清洗品质、保护基材的工况。
给工厂采购的选型建议 工况是焊前除氧化皮、模具氧化层、精密工件、薄板、不锈钢 / 铝合金氧化清理 → 选脉冲激光清洗机 工况是钢结构大面积厚锈、厚漆剥离,对表面色泽无严格要求 → 可以选择连续激光清洗机 拿不准的工况,优先寄样打样测试,不要仅凭功率、价格选型。 |